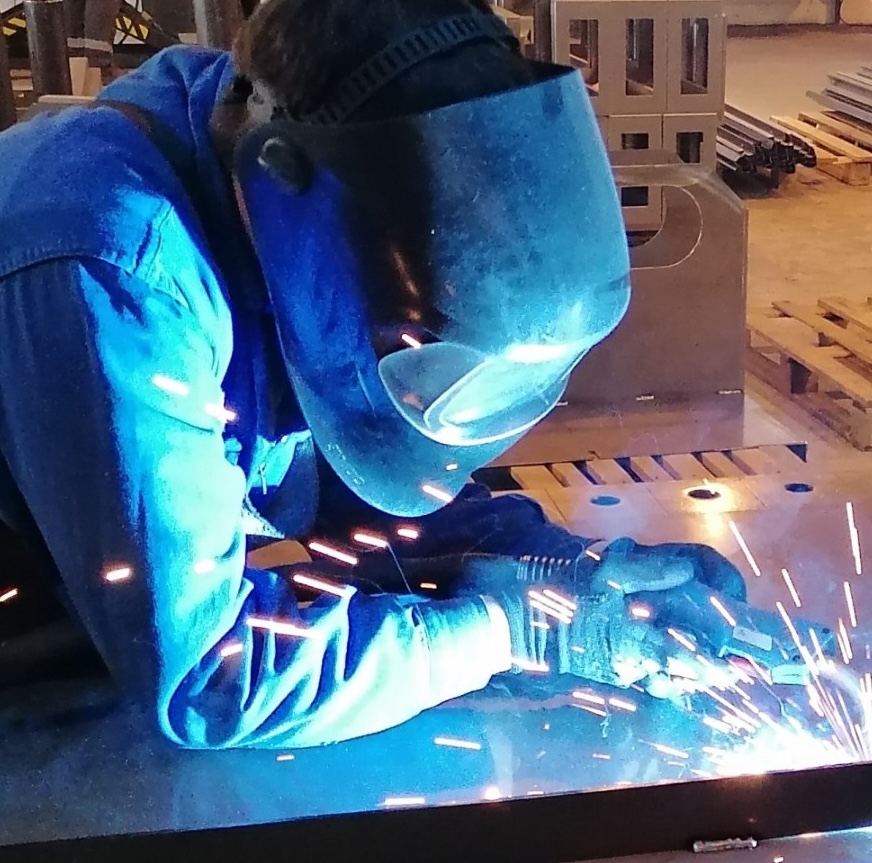
Sudură

Avem calificări de proceduri de sudare, conform EN 15614-1, sudori calificați conform EN 9606-1 și operatori sudori conform EN 14732.

Sudură MIG/MAG: Un procedeu de sudură în care căldura necesară sudării se obține prin intermediul arcului electric ce se produce între materialul de adaos si cel de baza. Baia de sudură este alimentată continuu cu material de adaos (sârmă de 0,8 sau 1 mm) şi este protejată cu un gaz (CO2, argon, amestecuri de gaze):

  • sudură rezistentă, chiar și în cazul unor materiale subțiri. Mai mult, se poate suda o gamă largă de materiale, la grosimi de peste 0,5 mm.
  • viteză mare de sudare si un aspect al cordonului de sudură foarte bun.
  • Procedeul combinat dintre electrod fuzibil (în cazul nostru sârmă la rolă) și gaz, te ajută să realizezi o sudură curată, netedă și fină. Îmbinările obținute vor fi rezistente indiferent de grosimea materialului.
  • Aparatele de sudură au emisii de fum reduse si dau posibilitatea să urmărești baia de sudură in permanență, intrucât lipsește zgura.

Sudură WIG: Sudarea cu electrod nefuzibil în mediu de gaz inert (argon) La acest procedeu arcul arde între un electrod de wolfram și piesa care se sudează (de unde și denumirea Wolfram Inert Gas). În unele cazuri, este necesară folosirea unui material de adaos pentru a realiza o îmbinare cu geometrie și caracteristici mecanice mai bune.

  • calitate foarte bună a îmbinării sudate, cu gradul de puritate ridicat şi fără defecte în îmbinare
  • universalitate foarte mare, sudându-se practic toate materialele metalice
  • absenţa zgurii de pe cusătură
  • absenţa stropilor la sudare
  • posibilitatea sudării tablelor subţiri (sub 1 mm până la 0,5 mm).

Sudare bolțuri de sudură filetate: Un arc electric se formează între partea frontală a bolţului şi piesă. Ambele părţi încep să se topească şi sunt îmbinate sub presiune uşoară.

  • Fără găurire, perforare, tăiere a filetului, nituire,
  • Rezistenţa sudurii este mai mare decât rezistenţa tablei sau a bolţului
  • Abordare pe o singură parte a piesei
  • Gamă largă de diametre pentru elementele de fixare
  • Timpi foarte reduşi de sudare comparabili

Sudarea pe tablă subţire (t > 0,6 mm) 

Sudat piulițe tip ancoră pe tablă

Se sudează piulița tip ancoră în gaura de mărime corespunzătoare, prevăzută în tablă. Acesta va permite asamblarea prin șuruburi sau alte organe de asamblare filetate a unor piese, chiar și pe table subțiri.

Montat piuliță oarbă pentru oțel

Cu un dispozitiv specializat se introduce piulița specială pentru oțel în orificiul de pe tablă și se deformează cu ajutorul acestui dispozitiv, astfel că va rămână fixată în tablă. Vor rezulta filete stabile în materiale cu pereți subțiri sau profiluri goale. Piulițele sunt de obicei utilizate pentru conexiunile cu șuruburi.